




Ne a fúrószárad bánja a rossz technikát!
Ismerős a helyzet? A fúrógép dolgozik, a fúrószár sípol, a fém melegszik, a furat viszont alig mélyül. Ilyenkor sokan ösztönösen nagyobb fordulatszámra kapcsolnak. Pedig gyakran éppen ez a baj.
A fém fúrása nem az erőről szól. A megfelelő fúrószár, a jól megválasztott fordulatszám és a hatékony hűtés-kenés együtt biztosítják a pontos eredményt. Mutatjuk, mire figyelj, hogy a következő furat ne a fúrószárad utolsó munkája legyen.
Először értsd meg, mit jelez a fúrószár!
A fémmegmunkálás egyik legjobb visszajelzője maga a forgács. Ha figyelsz rá, sok problémát még időben felismerhetsz.
- Szabályosan távozó forgács: általában megfelelő forgácsolásra utal.
- Sípoló, csikorgó hang: jelezhet túl nagy fordulatszámot, kopott fúrószárat vagy elégtelen előtolást.
- Kékülő fúrószár: túlzott hőterhelés figyelmeztető jele lehet, különösen hagyományos HSS szerszámoknál.
- Hosszú, feltekeredő forgács: balesetveszélyes lehet, és akadályozhatja a forgácselvezetést.
A forgács alakja természetesen az anyagtól is függ. Másképp viselkedik az alumínium, a szerkezeti acél és a rozsdamentes acél.
Műhelytipp: Ha a fúrószár csak fényesre dörzsöli az anyagot, de nem halad, ne automatikusan a gépet hibáztasd. Ellenőrizd az élességet, a fordulatszámot és az előtolást!
Fém fúrása lépésről lépésre – a pontos furat receptje
Egy jól elkészített furat a megfelelő előkészítéssel kezdődik. A kapkodás itt ritkán jelent időmegtakarítást.
- Mérj és jelölj pontosan! A furat középpontját jelöld ki, majd szükség esetén pontozóval készíts kis mélyedést. Ez segít megvezetni a fúrószárat.
- Rögzítsd a munkadarabot! Használj gépsatut vagy szorítót. A fémet kézzel megtartani fúrás közben veszélyes.
- Válassz megfelelő fúrószárat! Az anyag típusa, vastagsága és a furat átmérője egyaránt számít.
- Állítsd be a fordulatszámot! Fémhez normál forgófúrást használj, az ütvefúró funkciót kapcsold ki.
- Dolgozz egyenletes előtolással! A fúrószár forgácsoljon, ne csak súrlódjon. Mélyebb furatnál időnként gondoskodj a forgács biztonságos eltávolításáról.
- Sorjátlaníts! A furat peremén maradó éles sorját sorjázóval vagy megfelelő süllyesztővel távolítsd el.
Nagyobb átmérőjű furatnál egy megfelelő méretű vezetőfurat megkönnyítheti a munkát, de nem minden fúrószár-kialakításnál szükséges.

Milyen fúrószár kell a különböző fémekhez?
A legdrágább fúrószár sem feltétlenül a legjobb. Az számít, hogy milyen anyaghoz és feladathoz választod.
HSS-G – a megbízható mindenes
A köszörült gyorsacél HSS-G fúrószárak jó választások általános szerkezeti acélhoz, alumíniumhoz és számos színesfémhez. Pontos kialakításuk miatt otthoni és műhelymunkákhoz egyaránt praktikusak.
HSS-Co – amikor keményebb a feladat
Rozsdamentes acélhoz és nehezebben forgácsolható anyagokhoz gyakran előnyösebb a kobalttal ötvözött HSS-Co fúrószár.
Jobb hőállósága segít megőrizni a vágóél teljesítményét, de megfelelő hűtés és fordulatszám nélkül ez is gyorsan elkophat.
Lépcsős fúró – a lemezmegmunkálás specialistája
Vékony fémlemezekben különböző átmérőjű furatok készítéséhez különösen praktikus a lépcsős fúró. Egyetlen szerszámmal több méret is kialakítható.
Vastag acélhoz viszont nem ez az első választás. Mindig ellenőrizd a gyártó által megengedett anyagvastagságot.
Mekkora fordulatszámmal érdemes fémet fúrni?
A túl nagy fordulatszám nem feltétlenül gyorsítja a munkát. Ellenkezőleg: túlmelegedést, gyors élkopást és rossz furatminőséget okozhat.
Az alapszabály: azonos anyag és fúrószártípus mellett minél nagyobb a fúró átmérője, annál kisebb fordulatszámra van szükség.
Például egy 8 mm-es HSS fúrószárnál, általános szerkezeti acélban, 20 m/perc vágósebességgel számolva körülbelül 800 fordulat/perc adódik.
Ez csupán szemléltető kiindulási érték. A tényleges beállítást a fúrószár gyártói ajánlása, az anyag és a munkakörülmények határozzák meg.
Rozsdamentes acélnál különösen fontos a megfelelő előtolás is. Ha a fúrószár csak dörzsöli a felületet, egyes rozsdamentes acélok felkeményedhetnek, ami tovább nehezíti a fúrást.

Hűtés és kenés: ezen múlhat a fúrószár élettartama
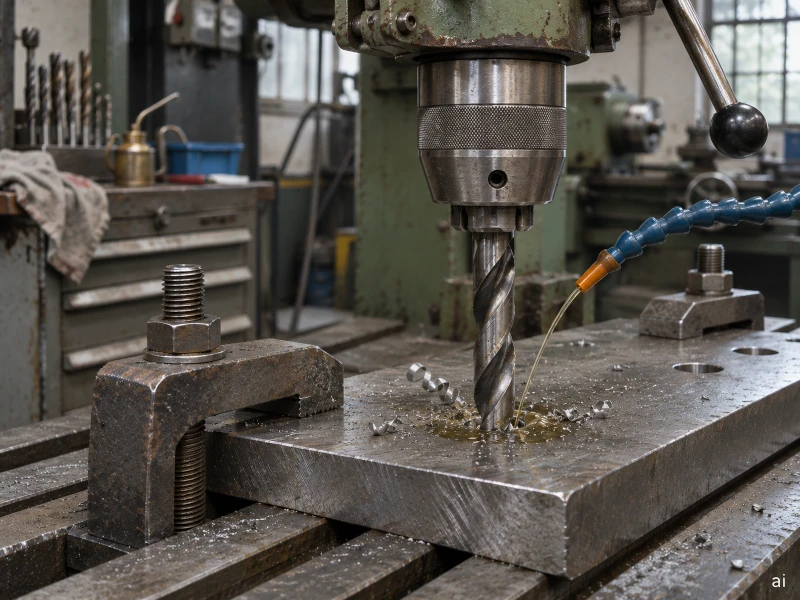
A fúrás közben keletkező hő a szerszám egyik legnagyobb ellensége. A megfelelő vágóolaj vagy hűtő-kenő folyadék csökkenti a súrlódást, mérsékli a kopást és segítheti a forgácselvezetést.
De nem mindegy, mit fúrsz!
- Szerkezeti acél: a megfelelő vágóolaj különösen hasznos lehet a szerszám élettartamának növelésében.
- Rozsdamentes acél: a jó kenés és a hőterhelés szabályozása kiemelt jelentőségű.
- Alumínium: az anyaghoz megfelelő kenőanyag segíthet megelőzni az anyag feltapadását a vágóélre.
- Öntöttvas: sok esetben szárazon forgácsolják, az adott technológiai előírások szerint.
A hűtés-kenés tehát nem minden helyzetben kötelező, de számos fémfúrási feladatnál döntő szerepe van.
Fontos: elektromos kézi gépnél kizárólag a gyártó által megengedett módon alkalmazz folyadékot!
Fém fúrása kézi, állványos vagy mágnestalpas fúrógéppel?
A megfelelő gép kiválasztásánál nem a teljesítményadat az egyetlen szempont. A munkadarab mérete, a kívánt pontosság és a felhasználás helye legalább ilyen fontos.
Kézi fúrógép – ha a mozgékonyság számít
Egy könnyű kézi fúrógép kisebb fémalkatrészekhez, vékonyabb zártszelvényekhez és alkalmi javításokhoz jó megoldás lehet.
A fokozatmentes fordulatszám-szabályozás és a biztos fogás fontosabb lehet, mint a maximális fordulatszám.
Állványos fúrógép – amikor minden milliméter számít
Ha több egyforma furatot készítesz, vagy fontos a pontos merőlegesség, egy precíz állványos fúrógép stabilabb vezetést és ismételhetőbb eredményt biztosíthat.
Mágnestalpas fúrógép – amikor a gerendát nem viheted a műhelybe
Acélgerendák, vastag lemezek és nagyobb szerkezetek helyszíni fúrásánál egy mobil mágnestalpas fúrógép jelentősen megkönnyítheti a munkát.
A mágneses talp megfelelő acélfelületen stabil rögzítést biztosít. A szükséges anyagvastagságot, tapadást és biztonsági rögzítést azonban minden esetben ellenőrizni kell.
Menetfúró gép – ha a furatba menet is kell
A furatkészítés után sokszor belső menet kialakítása következik. Ilyenkor egy hatékony menetfúró gép segíthet a gyorsabb, egyenletesebb és ismételhetőbb munkavégzésben.

A legfontosabb biztonsági szabályok fém fúrása közben
A fémforgács nemcsak forró, hanem borotvaéles is lehet. A pontos munka ezért mindig biztonságos munkavégzéssel kezdődik.
- Viselj megfelelő védőszemüveget.
- A forgó szerszám közelében ne viselj kesztyűt vagy laza ruházatot.
- Soha ne kézzel távolítsd el a forgácsot!
- A munkadarabot mindig stabilan rögzítsd.
- A forgács eltávolítása és a sorjátlanítás előtt állítsd le a gépet.
A fémfúrás igazi titka egyszerű: hagyd, hogy a megfelelő szerszám dolgozzon, ne próbáld erőből pótolni a jó technikát.
Akár otthon barkácsolsz, akár rendszeresen dolgozol fémmel, a megfelelő gép kiválasztásánál mindig a megmunkálandó anyagból és a furat méretéből indulj ki. Egy erős fúrógép önmagában nem jelent megoldást: a pontos munkához a megfelelő fúrószár, fordulatszám és technika legalább ennyire fontos.
Mert egy jól elkészített furatnál nem az a legjobb érzés, hogy végre sikerült. Hanem az, hogy pontosan oda került, ahová tervezted.